Artykuł sponsorowany
Jak ocenić laminat pod obudowę maszyny, gdy liczą się mocowania, serwis i chemikalia
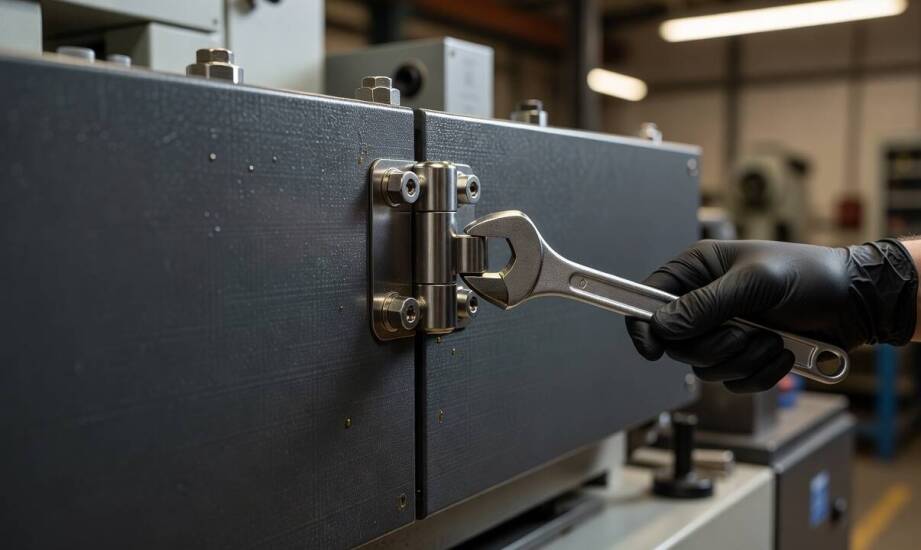
Obudowa maszyny przemysłowej musi skutecznie chronić delikatne podzespoły przed uderzeniami mechanicznymi, zapyleniem oraz wyciekami. Jednocześnie konstrukcja nie może blokować szybkiego dostępu do części podczas rutynowego serwisu ani dodawać zbędnej masy do całego urządzenia. Przy projektowaniu wielkogabarytowych elementów z tworzyw sztucznych inżynierowie szczegółowo analizują ogólną wytrzymałość materiału. Kluczowe okazuje się zachowanie panelu w punktach mocowania oraz jego reakcja na specyficzne środowisko pracy. W praktyce produkcyjnej firmy Lamineo obserwujemy, że odpowiedni dobór technologii i rodzaju żywicy decyduje o żywotności całej maszyny. Przejście od koncepcji do gotowego elementu wymaga uwzględnienia obciążeń dynamicznych już na etapie modelowania 3D.
Sztywność i odporność chemiczna laminatu
Przy gabarytach osłon przekraczających kilkadziesiąt centymetrów sama wytrzymałość materiału na rozciąganie przestaje wystarczać. Gotowy panel musi zachowywać wysoką sztywność lokalną wokół punktów mocowania. Obciążenia skupione na metalowych wspornikach lub śrubach prowadzą do miejscowych ugięć. Takie odkształcenia generują drgania, które z czasem przenoszą się na całą ramę urządzenia. Zwiększenie grubości całego elementu ogranicza ugięcia, lecz drastycznie podnosi masę gotowego detalu. Zamiast tego technolodzy stosują precyzyjne wzmocnienia lokalne z mat lub tkanin szklanych wyłącznie w newralgicznych strefach konstrukcji. Pozwala to zoptymalizować wagę bez utraty właściwości nośnych.
Środowisko na hali produkcyjnej rygorystycznie weryfikuje odporność kompozytu. Stały kontakt z olejami hydraulicznymi, agresywnymi chłodziwami i zasadowymi środkami myjącymi wymusza zastosowanie odpowiedniej bazy żywicznej. Żywice epoksydowe gwarantują wyższą sztywność na zginanie i znakomicie znoszą długotrwałe działanie smarów oraz rozpuszczalników. Systemy epoksydowe sprawdzają się przy urządzeniach wymagających ciągłego mycia ciśnieniowego lub narażonych na bezpośrednie wycieki mediów roboczych. Żywice poliestrowe oferują z kolei bardzo dobrą barierę dla wilgoci i zmiennych temperatur. Kompozyty poliestrowo-szklane stanowią uniwersalny standard w typowym środowisku przemysłowym.
Układ warstw zbrojenia i dobór gramatury szkła bezpośrednio wpływają na stabilność mechaniczną. Wielowarstwowe struktury z orientacją włókien dopasowaną do kierunku działających sił zmniejszają ryzyko powstawania i propagacji mikropęknięć. Dodatkowe warstwy laminatu w strefach narażonych na cykliczne wibracje silników podnoszą odporność zmęczeniową. Zastosowanie metod takich jak infuzja próżniowa lub RTM pozwala uzyskać wyższy udział zbrojenia w kompozycie. Procesy te gwarantują powtarzalność grubości ścianek, co ma ogromne znaczenie przy produkcji seryjnej.
Planowanie okien rewizyjnych i klap serwisowych
Zawiasy, otwierane klapy dostępowe, okna inspekcyjne oraz przepusty kablowe wymagają przerwania ciągłości panelu osłonowego. Każde wycięcie osłabia przekrój laminatu i automatycznie tworzy punkt koncentracji naprężeń mechanicznych. Wokół otworów montażowych producenci wklejają specjalne pierścienie usztywniające lub gwintowane wkładki metalowe. Ciężar uchylnej pokrywy serwisowej musi opierać się na odpowiednio pogrubionej krawędzi, a nie na cienkiej ściance zewnętrznej. Przepusty wentylacyjne uszczelnia się dopasowanymi kołnierzami elastycznymi. Taki zabieg nie tylko chroni elektronikę przed wilgocią, ale dodatkowo zabezpiecza krawędź otworu.
Projektując dedykowane obudowy do maszyn przemysłowych, na przykład dla automatów tokarskich czy stacji badawczych, zakłady kompozytowe łączą kilka technik obróbki. Standardowy panel z laminatu poliestrowo-szklanego osiąga najczęściej grubość od 4 do 6 milimetrów. W miejscach przykręcania potężnych zawiasów stalowych grubość ta rośnie nawet trzykrotnie dzięki wkładkom z drewna lub pianki konstrukcyjnej. Prawidłowo wykonana osłona tłumi wibracje układu napędowego i pozwala technikom na błyskawiczny dostęp do filtrów. Okna inspekcyjne z odpornego na uderzenia poliwęglanu mocuje się w wyfrezowanych gniazdach. Ułatwia to operatorom wzrokową kontrolę parametrów bez konieczności zatrzymywania cyklu pracy.
Parametry techniczne ochronnego pancerza zawsze wynikają z analizy konkretnych warunków eksploatacji. Zakładana częstotliwość otwierania drzwi rewizyjnych, rodzaj spływających chłodziw oraz natężenie drgań silnika determinują budowę oprzyrządowania. Przemyślany układ warstw kompozytu zachowuje stabilność wymiarową przez dekady. Świadome sterowanie grubością detalu, orientacją włókien szklanych i geometrią przetłoczeń pozwala stworzyć produkt niezawodny. Wynikiem tego procesu jest nowoczesna bryła łącząca solidną wytrzymałość mechaniczną z nienaganną ergonomią obsługi.
Kategorie artykułów
Polecane artykuły

Jakie korzyści niesie ze sobą bezszwowa konstrukcja rekreacyjnego sprzętu?
Bezszwowa konstrukcja sprzętu rekreacyjnego przynosi liczne korzyści, które wpływają na jego funkcjonalność i estetykę. Dzięki technologii rotomouldingu w branży rekreacyjnej produkty stają się bardziej odporne na uszkodzenia oraz działanie warunków atmosferycznych, co znacząco zwiększa ich trwałość

Jak dobrać odpowiednie zębatki do rozrzutnika dla specyficznych potrzeb w gospodarstwie?
Zębatki odgrywają kluczową rolę w rozrzutnikach, wpływając na efektywność pracy w gospodarstwie. Odpowiednie zębatki do rozrzutników zapewniają prawidłowe funkcjonowanie maszyn, co przekłada się na oszczędność czasu i energii oraz minimalizację awarii. Przy wyborze tych elementów warto uwzględnić ki