Artykuł sponsorowany
Najczęstsze błędy przy szkiełkowaniu detali metalowych i co zdradzają o procesie
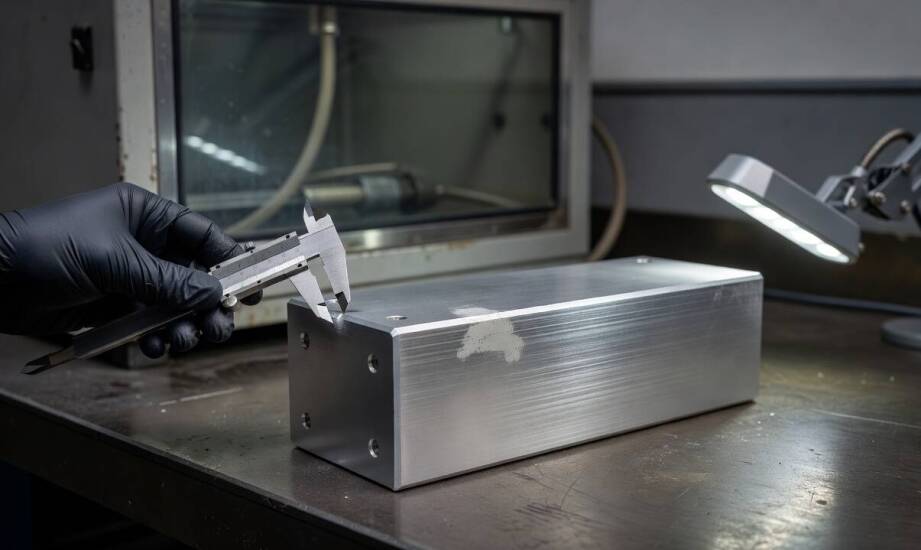
Szkiełkowanie daje przewidywalny efekt estetyczny i funkcjonalny tylko wtedy, gdy detal metalowy, medium ścierne oraz parametry operacyjne są spójnie dobrane. Zrozumienie tego, na czym polega szkiełkowanie, ułatwia pełną kontrolę nad mechaniką procesu. Polega on na oddziaływaniu tysięcy mikrokulek szklanych wyrzucanych pod ciśnieniem na powierzchnię detalu. Ziarna uderzają w materiał, nie skrawając go, lecz powodując mikroskopijne odkształcenia plastyczne. Efekt idealnej, satynowej gładkości pojawia się wyłącznie przy rygorystycznym zachowaniu równowagi między siłą wystrzału a czasem ekspozycji.
Błędy przygotowania i doboru parametrów roboczych
Niepełne odtłuszczenie detalu stanowi najczęstszą przyczynę problemów z jakością wykończenia. Obecność resztek smaru chłodzącego, oleju lub past polerskich zaburza równomierność obróbki już w pierwszych sekundach procesu. Elementy pokryte cienką warstwą zanieczyszczeń sprawiają, że strumień kulek szklanych nie oddziałuje bezpośrednio na strukturę metalu, lecz odbija się od elastycznego osadu. Prowadzi to do powstawania ciemniejszych plam i wyraźnych nierówności widocznych natychmiast po wyjęciu detalu z komory. Dokładne oczyszczenie i wysuszenie powierzchni przed rozpoczęciem cyklu pozostaje absolutnym warunkiem uzyskania jednolitej tekstury.
Zbyt wysokie ciśnienie układu pneumatycznego lub nadmierny czas obróbki szybko zmieniają pożądany efekt w fizyczne wady powierzchni. Ciśnienie robocze na poziomie 2–3 barów w zupełności wystarcza do uzyskania delikatnego wykończenia estetycznego. Z kolei wartości rzędu 5 barów są przydatne wyłącznie przy agresywnym usuwaniu twardych nalotów. Przekroczenie optymalnego przedziału prowadzi do rozbijania kulek szklanych o powierzchnię detalu, co wbija mikroskopijne, ostre odłamki w materiał i nieodwracalnie niszczy jego satynowy połysk. Operator maszyny musi nieustannie kontrolować odległość oraz kąt pochylenia dyszy, aby zminimalizować tarcie.
Niewłaściwie dobrane parametry fizyczne medium mają szczególny wpływ na strukturę miękkiej stali węglowej, stopów aluminium i części o bardzo wąskich tolerancjach wymiarowych. Podczas projektowania cyklu technolodzy rezygnują z analizy samej twardości materiału bazowego, skupiając się na realnych nastawach sprzętu. Zastosowanie kulki o nadmiernej granulacji przy jednoczesnym zbyt wysokim ciśnieniu uderzenia łatwo deformuje cienkie krawędzie. Zmiana pierwotnych wymiarów precyzyjnych detali zależy więc od wielkości ziarna, nastawy sprężarki, czasu ekspozycji oraz dynamiki prowadzenia dyszy przez operatora. Przeprowadzenie prób technologicznych z różnymi frakcjami ścierniwa pozwala ustalić bezpieczne granice dla konkretnego zlecenia.
Zastosowanie w produkcji i wizualna diagnostyka usterek
W nowoczesnej produkcji metalowej szkiełkowanie stanowi bezpośrednie uzupełnienie wcześniejszych procesów wytwórczych. Po zakończeniu frezowania pięcioosiowego, cięcia laserowego czy skomplikowanego gięcia blach powierzchnia rzadko spełnia najwyższe normy wizualne. Proces uderzeniowy skutecznie maskuje drobne ślady po narzędziach skrawających oraz usuwa płytkie przebarwienia tlenkowe. W przypadku komponentów kierowanych do budowy specjalistycznych urządzeń próżniowych szkiełkowanie zapewnia pożądaną, zmatowioną i jednolitą strukturę. Ostateczna odporność na korozję w trudnym środowisku pracy oraz łatwość utrzymania rygorystycznej higieny zależą jednak bezpośrednio od gatunku zastosowanej stali oraz późniejszej pasywacji chemicznej, a nie od samego uderzania szkłem.
Kontrola wizualna wykończonych elementów dostarcza wielu cennych informacji o błędach popełnionych na etapie obróbki. Ślady wskazujące na awarię sprzętu lub złą technikę pracy to przede wszystkim wyraźne, kierunkowe pasy i nieregularnie chropowata tekstura. Pasy powstają zazwyczaj w wyniku skokowego, szarpanego prowadzenia dyszy nad materiałem lub korzystania z silnie zanieczyszczonego ścierniwa. Zbyt długie przetrzymanie strumienia roboczego w jednym punkcie powoduje lokalne wybłyszczenie, które całkowicie zaburza satynową ciągłość powierzchni. Nierównomierna faktura całego detalu sugeruje natomiast, że do podajnika trafiła niewłaściwa granulacja mikrokulek.
Kompleksowe podejście do obróbki ubytkowej i wykończeniowej ma kluczowe znaczenie podczas budowy niezawodnych systemów przemysłowych. Zakład Techniki Próżniowej Tepro w swojej codziennej praktyce płynnie integruje proces szkiełkowania z zaawansowaną sekwencją cięcia laserowego, obróbki na obrabiarkach CNC oraz certyfikowanego spawania konstrukcji. Skupienie całego łańcucha produkcyjnego w jednym parku maszynowym skraca czas wykonania zlecenia i minimalizuje ryzyko pomyłek. W ten sposób powstają detale gotowe do bezpośredniego montażu w pompach próżniowych, agregatach medycznych czy rozbudowanych liniach termoformujących, które trafiają do zakładów przetwórstwa spożywczego.
Większość usterek wizualnych i funkcjonalnych nie wynika z fizycznych ograniczeń tej metody obróbki. Głównym źródłem odrzutów jakościowych pozostaje pomijanie dokładnego odtłuszczania części, praca na mocno zdegenerowanym ścierniwie oraz nieumiejętne operowanie dyszą wyrzutową. Prawidłowo wykonana analiza wymogów technicznych przed startem cyklu eliminuje ryzyko trwałego uszkodzenia materiału. Konsekwentna kontrola układu podawania powietrza, monitorowanie czasu ekspozycji oraz dobór odpowiedniej wielkości ziarna pozwalają zachować pełną powtarzalność na detalach stalowych i aluminiowych.
Kategorie artykułów
Polecane artykuły

Jakie korzyści niesie ze sobą bezszwowa konstrukcja rekreacyjnego sprzętu?
Bezszwowa konstrukcja sprzętu rekreacyjnego przynosi liczne korzyści, które wpływają na jego funkcjonalność i estetykę. Dzięki technologii rotomouldingu w branży rekreacyjnej produkty stają się bardziej odporne na uszkodzenia oraz działanie warunków atmosferycznych, co znacząco zwiększa ich trwałość

Jak dobrać odpowiednie zębatki do rozrzutnika dla specyficznych potrzeb w gospodarstwie?
Zębatki odgrywają kluczową rolę w rozrzutnikach, wpływając na efektywność pracy w gospodarstwie. Odpowiednie zębatki do rozrzutników zapewniają prawidłowe funkcjonowanie maszyn, co przekłada się na oszczędność czasu i energii oraz minimalizację awarii. Przy wyborze tych elementów warto uwzględnić ki